แผนปัจจุบัน
M-01 ทำงาน
- พลังงานใน 30 นาที
- 31.1 kWh
- กำลังไฟฟ้าสูงสุด
- 64.7 kW
Hardware / Industrial 4G LTE Router
Gateway สำหรับตู้ควบคุม PLC และมิเตอร์ เชื่อมข้อมูลหน้างานผ่าน Ethernet และ RS485 พร้อม 4G LTE และ Node-RED
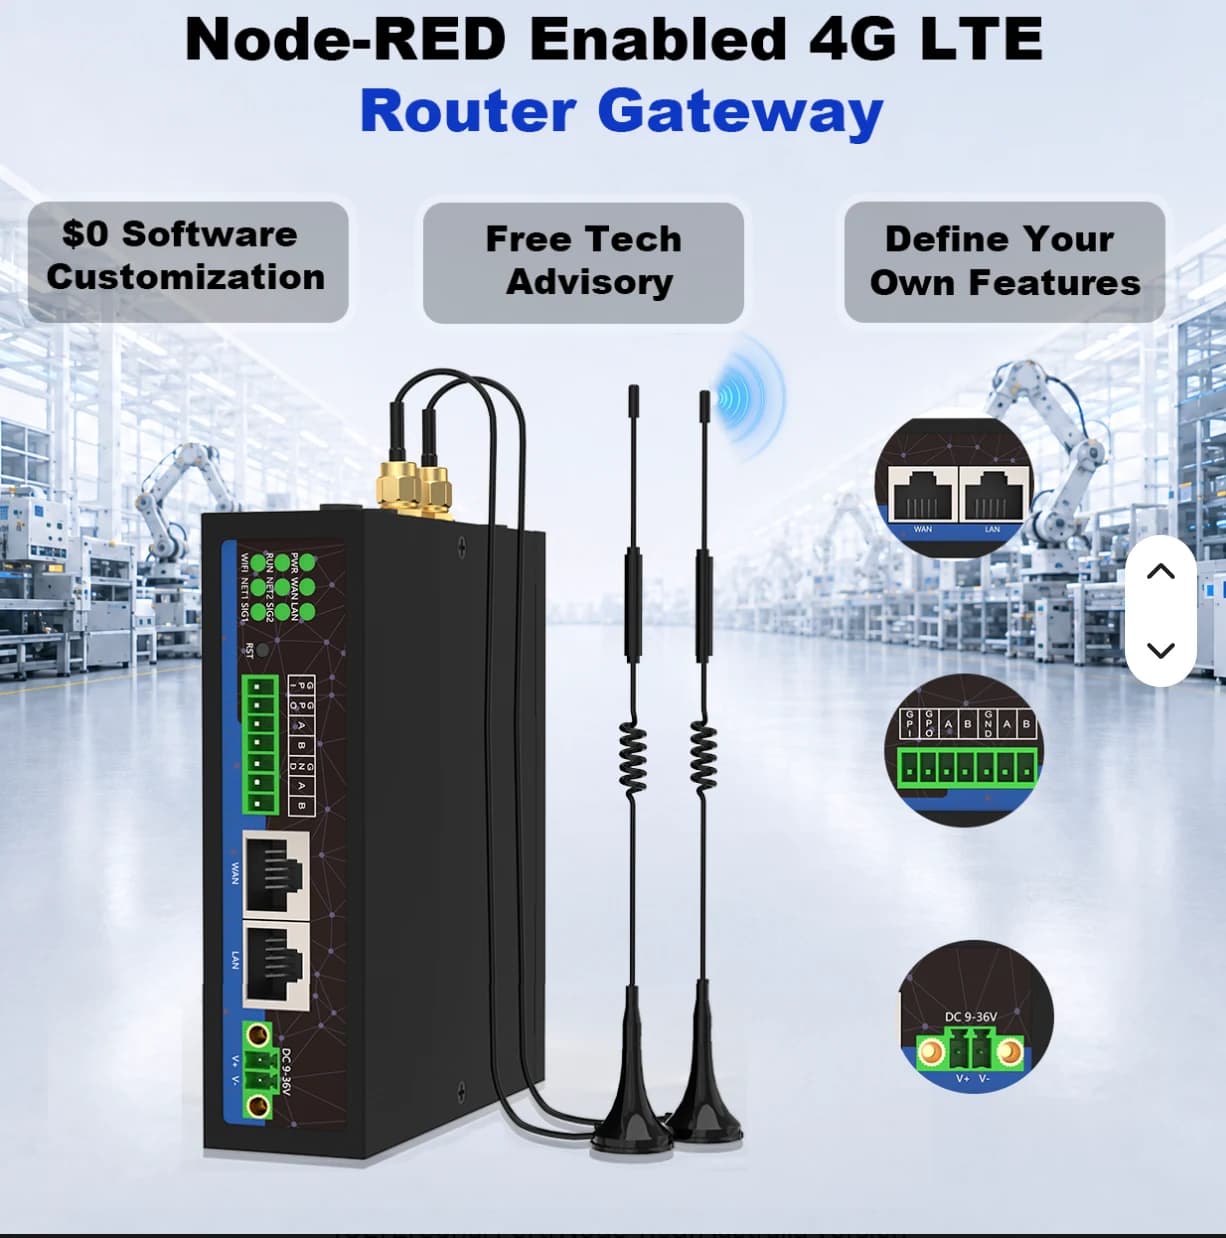
Industrial 4G LTE Router
รายละเอียดอ้างอิงจากภาพสินค้าที่ผู้จำหน่ายระบุ ยืนยันรุ่น สเปก อุปกรณ์ในชุด และการเชื่อมต่อ AIoT TH Cloud ก่อนเสนอราคา
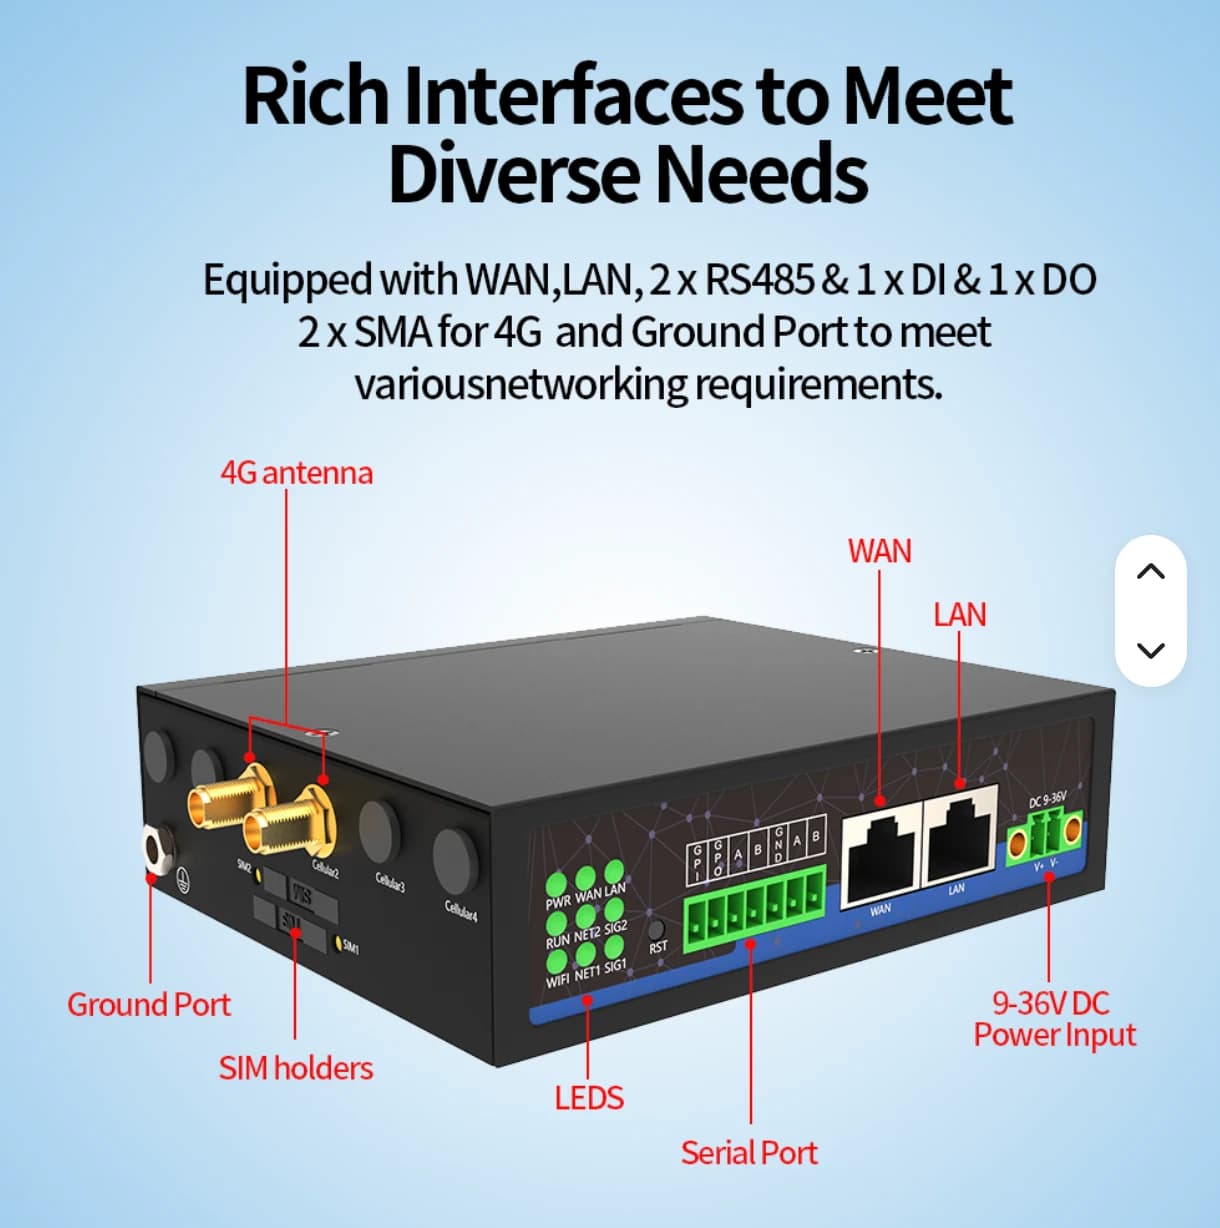
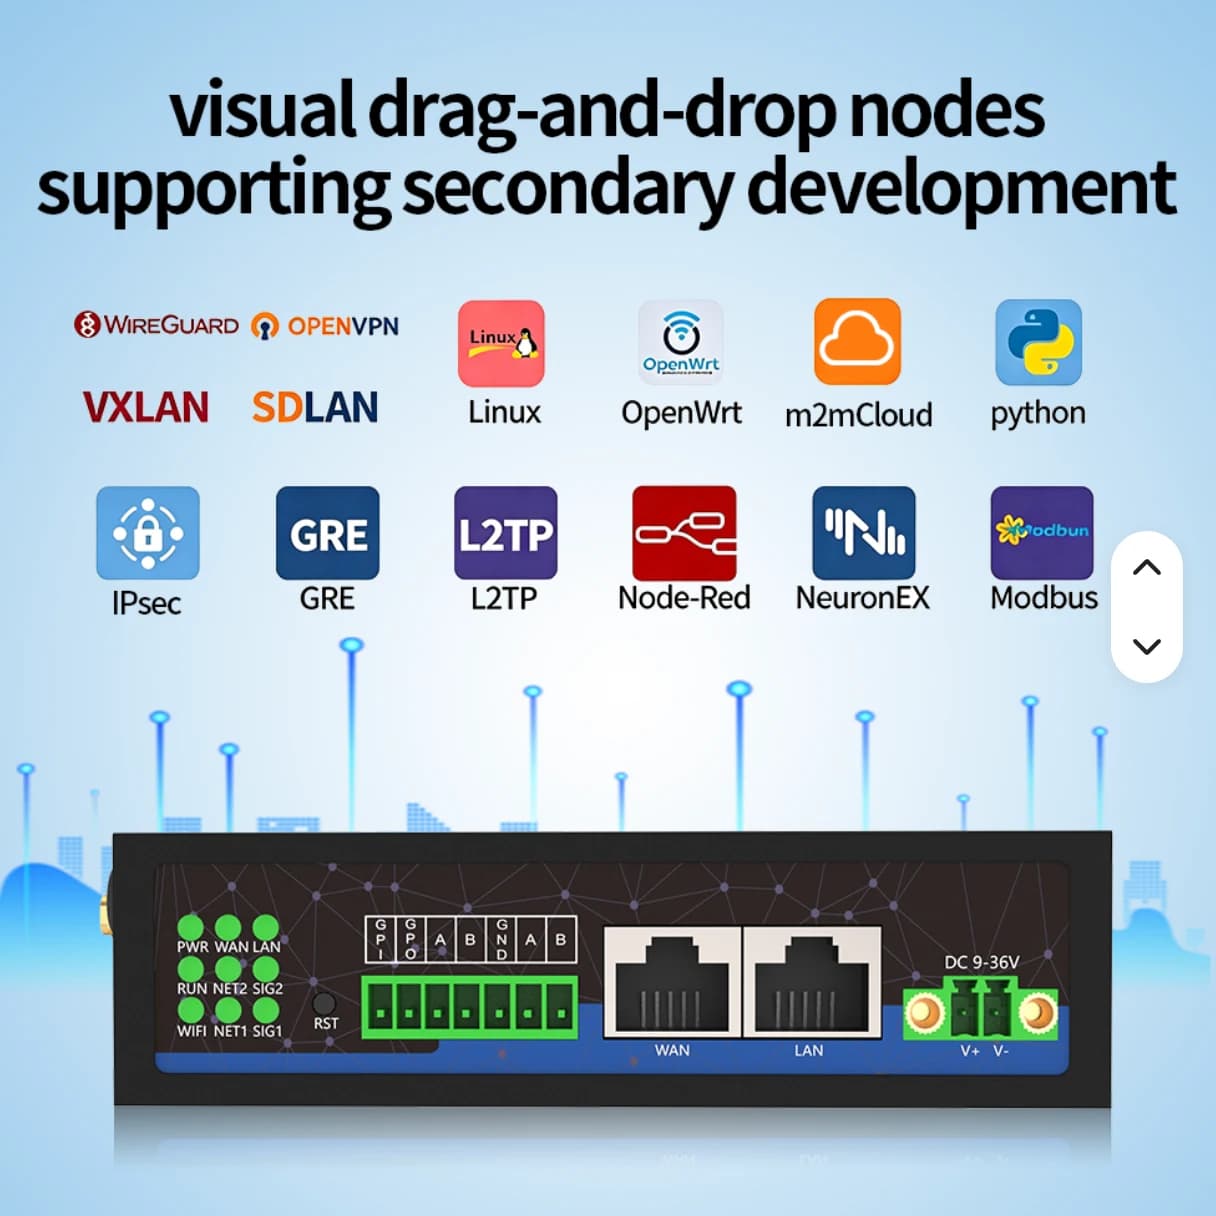
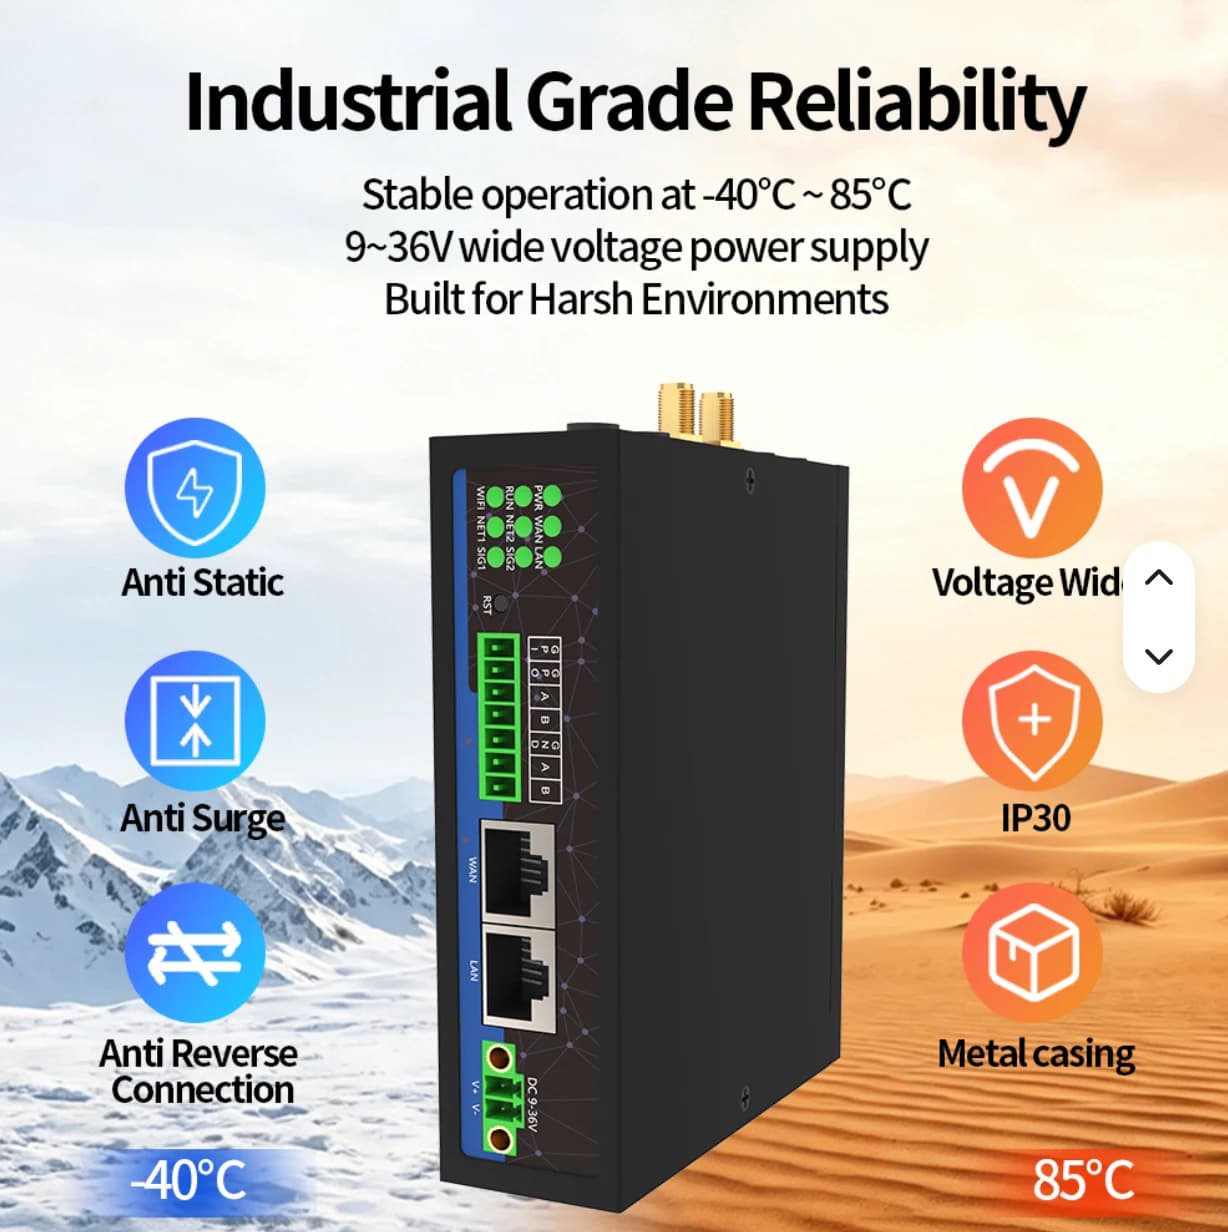
เหมาะกับโรงงาน ตู้ไฟ และจุดวัดที่เดินสายสัญญาณ
ให้ผู้รับผิดชอบไซต์ยืนยันไฟเลี้ยง ตำแหน่งติดตั้ง และเครือข่ายก่อนเลือกอุปกรณ์เสริม
พอร์ต DO เป็นคุณสมบัติฮาร์ดแวร์ ระบบ AIoT TH ระยะแรกใช้สำหรับอ่านข้อมูล การควบคุมและซอฟต์แวร์เสริมต้องกำหนดขอบเขตเพิ่มเติม
การใช้งานในโรงงาน
ตัวอย่างแนวทางออกแบบระบบ พร้อมอุปกรณ์ ข้อมูล ผู้รับผิดชอบ และเงื่อนไขก่อนเริ่มโครงการ ไม่ใช่ผลลัพธ์จากลูกค้าจริง
DIGITAL TWIN · ข้อมูลจำลอง
digital twin จำลองคือแบบจำลองที่รันในเบราว์เซอร์ ไม่ได้สะท้อน PLC หรือไซต์ลูกค้า และไม่ควบคุมอุปกรณ์จริง
สด (จำลอง) · 08:00:00
ผัง 3D จำลอง ไม่ใช่พิกัดจริง · ป้ายบนฉากแสดงค่าจาก digital twin จำลอง · เลือกอุปกรณ์บนฉากหรือจากโครงสร้าง twin
WHAT-IF · จำลอง
M-01 ทำงาน
M-01 หยุด
คำนวณจากแบบจำลองในเบราว์เซอร์ เพื่อเทียบผลของการเลือก ไม่ใช่การพยากรณ์ของไซต์จริง
เลือกอุปกรณ์บนฉาก แล้วกดตรวจสอบหรือควบคุม
PLC / Meter → Modbus TCP / RS485 → Gateway → MQTT TLS :8883 → Monitor
CCTV ใช้เครือข่าย IP ผ่าน PoE / NVR แยกจาก LoRaWAN; ภาพในฉากเป็นภาพประกอบ ไม่มีวิดีโอสด
เชื่อมค่าพลังงานและสถานะเครื่องกับตำแหน่งหน้างาน เพื่อให้ช่างตรวจอุปกรณ์ที่เกี่ยวข้อง
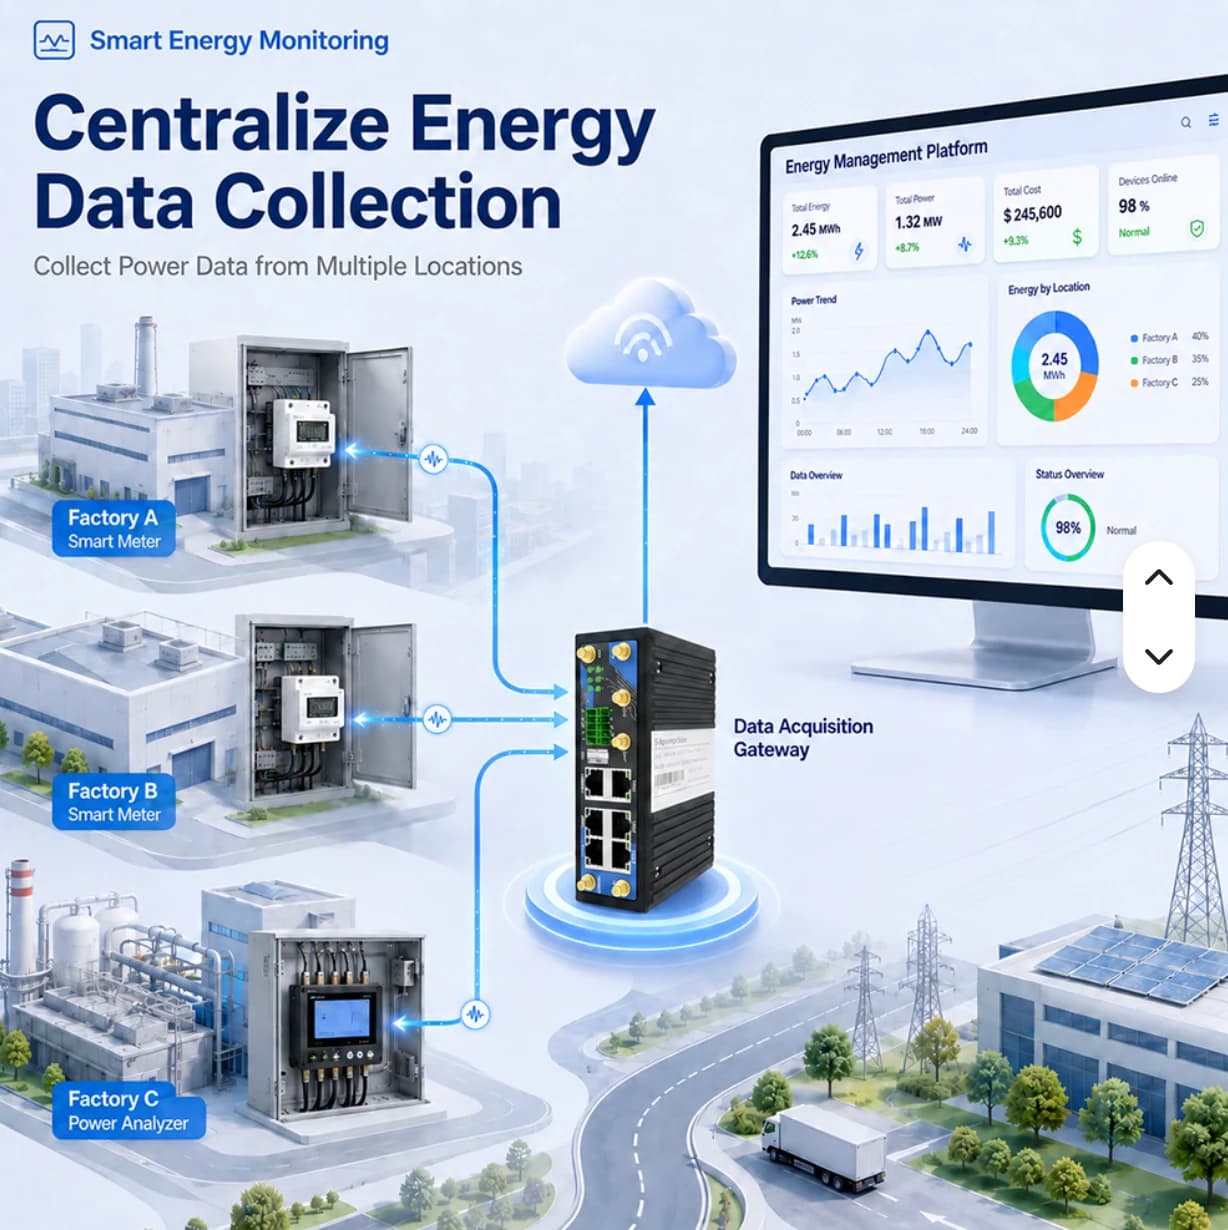
จากค่าไฟรวมปลายเดือน สู่ข้อมูลมิเตอร์รายพื้นที่ที่ทีมวิศวกรรมใช้ตรวจโหลดและวางแผนปรับปรุงได้
สมมติโรงงานต้องการติดตามมิเตอร์ 3 จุด เริ่มจากดูค่าและประวัติของแต่ละจุดก่อน งานคำนวณต้นทุนหรือพลังงานต่อชิ้นต้องมีข้อมูลและสูตรที่ตกลงเพิ่ม ไม่ถือว่ารวมอัตโนมัติ
ทีมต้องไล่หาสาเหตุจากหลายตู้ และอาจเลือกแก้จุดที่ไม่ใช่ต้นเหตุ
แนวทางแก้ไข · กำหนดมิเตอร์หลักและมิเตอร์ย่อยตามวงจร เก็บค่าเป็นรายจุด แล้วเทียบช่วงเวลาที่มีเงื่อนไขการผลิตใกล้กัน
เทียบข้อมูลยาก และไม่รู้ว่าค่าที่ต่างกันเกิดจากช่วงเวลาหรือโหลดจริง
แนวทางแก้ไข · อ่านค่าจากมิเตอร์ที่รองรับผ่าน Gateway กำหนดชื่อ หน่วย และเวลาให้เป็นมาตรฐาน พร้อมตรวจค่ากับหน้าจอมิเตอร์
ทีมไม่มีข้อมูลช่วงเกิดเหตุเพื่อใช้ตัดสินใจว่าจะตรวจอุปกรณ์ใดก่อน
แนวทางแก้ไข · กำหนดเกณฑ์จากรูปแบบใช้งานของไซต์ ส่งการแจ้งเตือนตามขอบเขตที่เปิดใช้ และให้ผู้รับผิดชอบตรวจสอบหน้างาน
วิศวกรไฟฟ้า
เลือกจุดที่ต้องเทียบ ระบุว่ามิเตอร์ใดเป็นเมนหรือย่อย เพื่อไม่รวมพลังงานซ้ำ
ผู้ดูแลอุปกรณ์
ตรวจ register หน่วย CT ratio และรอบอ่านตามรุ่นมิเตอร์และการใช้งาน
ผู้ติดตั้ง + ทีมโรงงาน
เทียบค่าบน Dashboard กับมิเตอร์ในช่วงเวลาเดียวกัน และบันทึกข้อคลาดเคลื่อน
วิศวกรพลังงาน
ดูค่าปัจจุบันและประวัติร่วมกับตารางเดินเครื่อง ไม่สรุปประสิทธิภาพจากยอดรวมอย่างเดียว
ซ่อมบำรุง
เมื่อได้รับแจ้ง ให้ตรวจอุปกรณ์และเงื่อนไขการผลิตก่อนตัดสินใจปรับการใช้งาน
หัวหน้าฝ่ายผลิต
เปรียบเทียบช่วงที่มีบริบทใกล้กัน บันทึกสิ่งที่เปลี่ยนและข้อมูลที่ยังขาด
ช่วยชี้ช่วงเวลาและพื้นที่ที่ควรสำรวจโหลดเพิ่มเติม
มีค่าและเวลาอ้างอิงสำหรับตรวจอุปกรณ์ที่ถูกแจ้งเตือน
ใช้ข้อมูลประกอบการทบทวนการเปิดเครื่องและการเปลี่ยนกะ
มีข้อมูลวัดจริงประกอบข้อเสนอปรับปรุง โดยยืนยันสูตรต้นทุนแยกต่างหาก
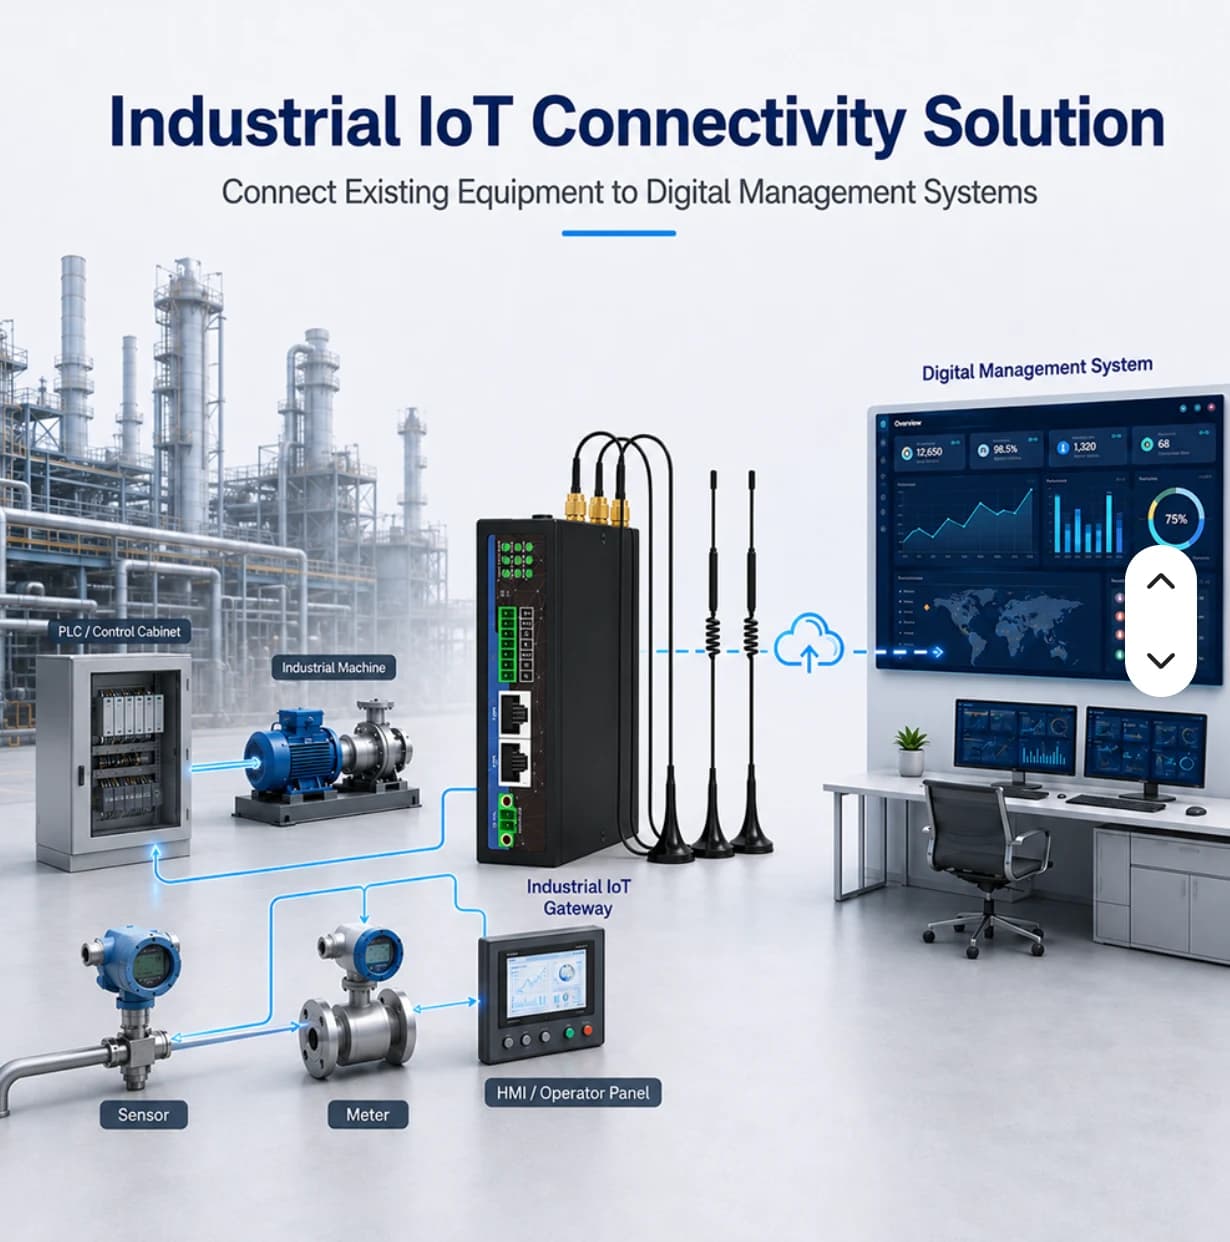
เชื่อมสัญญาณจาก PLC หรือเซ็นเซอร์ เพื่อให้ฝ่ายผลิตและซ่อมบำรุงเห็นข้อมูลชุดเดียวกัน ก่อนนำไปพัฒนาการวิเคราะห์ประสิทธิภาพ
ตัวอย่างสมมติใช้สถานีป้อน บรรจุ และแพ็ก ทีมเริ่มจากอ่าน Run / Fault และตัวนับที่ PLC เปิดให้เข้าถึง ไม่แก้ระบบควบคุมเดิมโดยอัตโนมัติ และไม่ใช้สถานะ Offline แทนเหตุเครื่องหยุด
หัวหน้ากะไม่เห็นภาพเดียวกันเมื่อดูแลหลายจุด
แนวทางแก้ไข · กำหนดสถานะที่ PLC เปิดให้อ่าน แล้วแสดงค่าตามเครื่องจักรพร้อมเวลาอัปเดต
ทีมเริ่มตรวจปัญหาโดยไม่มีเวลาและสัญญาณต้นทางประกอบ
แนวทางแก้ไข · เก็บประวัติสถานะและค่าที่เกี่ยวข้อง ใช้ช่วยหาเวลาตรวจสอบ แล้วให้คนยืนยันสาเหตุจริง
คำนวณตัวเลขได้แต่ความหมายอาจไม่ตรงการผลิตจริง
แนวทางแก้ไข · แยกโครงการอ่านข้อมูลออกจากงานวิเคราะห์ กำหนดกะ จำนวนผลิต ชิ้นดี และ ideal cycle time ก่อนตกลงสูตร OEE
ผลิต + ผู้ดูแล PLC
ตกลงว่า Run, Stop และ Fault หมายถึงอะไร รวมถึงช่วงเปลี่ยนสินค้าและหยุดตามแผน
วิศวกร Automation
ระบุ address ชนิดข้อมูล หน่วย และวิธีอ่านที่ไม่กระทบงานควบคุม
ผู้ติดตั้ง + Operator
เทียบสถานะบนหน้าจอกับการทำงานของเครื่องในช่วงทดสอบที่ตกลง
หัวหน้ากะ
ดูสถานะและความสดของข้อมูล ใช้ประวัติช่วยเลือกช่วงที่ต้องตรวจสอบ
ซ่อมบำรุง
ตรวจเครื่องและบันทึกสาเหตุในกระบวนการของโรงงาน ไม่สรุปจากสัญญาณเดียว
วิศวกรรมการผลิต
ยืนยันข้อมูลผลิต กะ และสูตรก่อนพัฒนารายงาน downtime หรือ OEE เพิ่มเติม
เห็นค่าตามสถานีและมีเวลาอ้างอิงเมื่อประสานงาน
ใช้สัญญาณย้อนหลังประกอบการตรวจสาเหตุ แทนการเริ่มจากความทรงจำอย่างเดียว
มี point list และนิยามสัญญาณร่วมกันสำหรับดูแลและขยายระบบ
เข้าใจว่าข้อมูลใดมีจริง และข้อมูลใดยังขาดก่อนลงทุนวิเคราะห์ประสิทธิภาพ
รายละเอียดและแนวทางเลือก
RS485 ระบุชั้นสัญญาณ ไม่ได้ยืนยันว่าอุปกรณ์ทุกตัวใช้โปรโตคอลเดียวกัน หากอ่าน Modbus RTU ต้องตรวจ baud rate, parity, stop bits และ slave ID ร่วมกับ register map ที่ตรงรุ่น จำนวนพอร์ตไม่ได้บอกจำนวนอุปกรณ์ที่ใช้งานได้จริงโดยไม่มีการประเมิน
ภาพอ้างอิงระบุการพัฒนาต่อยอดด้วย Node-RED และ Python แต่ต้องยืนยัน firmware ทรัพยากรและแพ็กเกจของรุ่นที่ส่งมอบ รวมถึงผู้ดูแล flow หรือโค้ด การเพิ่ม logic บน Gateway ไม่ใช่เหตุผลให้เปิดการสั่งงาน PLC โดยไม่มีการออกแบบเพิ่มเติม
อ่านขอบเขตระบบก่อนเปิดใช้งาน หรือนำตัวอย่างไปวางแผนโครงการของคุณ
ข้อมูลจำลอง · ไม่มีการสั่ง PLC จริง
ทดลองตรวจสถานะเครื่องจักร พลังงาน ค่าจำลองและ Alarm พร้อมฉาก 3D และประวัติเหตุการณ์ของพื้นที่ทดลอง
ข้อมูลสาธารณะจริง · อ่านอย่างเดียว
ติดตามสถานีฝน ระดับน้ำ และน้ำบนถนนบนแผนที่จริง พร้อมเวลาอัปเดตและแหล่งข้อมูล
ภาพเป็นข้อมูลอ้างอิงของผู้จำหน่าย ต้องยืนยันรุ่นและ firmware ที่ส่งมอบ รวมถึงข้อกำหนดเครือข่ายก่อนระบุความสามารถ VPN ในโครงการ
ไม่ได้โดยอัตโนมัติ พอร์ต DO เป็นคุณสมบัติฮาร์ดแวร์ ส่วนแพลตฟอร์มระยะแรกเน้นอ่านข้อมูล งานควบคุมต้องออกแบบและตกลงแยก
เริ่มจากอุปกรณ์และจุดวัดของคุณ แล้วกำหนดขอบเขตที่เหมาะกับไซต์