แผนปัจจุบัน
M-01 ทำงาน
- พลังงานใน 30 นาที
- 31.1 kWh
- กำลังไฟฟ้าสูงสุด
- 64.7 kW
Machine Monitoring
Gateway อ่านสถานะจาก PLC หรือ Digital input และค่าจาก Sensor ที่ติดกับเครื่อง ส่งเข้า Cloud ให้เห็นว่าเครื่องไหนเดิน เครื่องไหนหยุด และค่าไหนเริ่มผิดไปจากปกติ
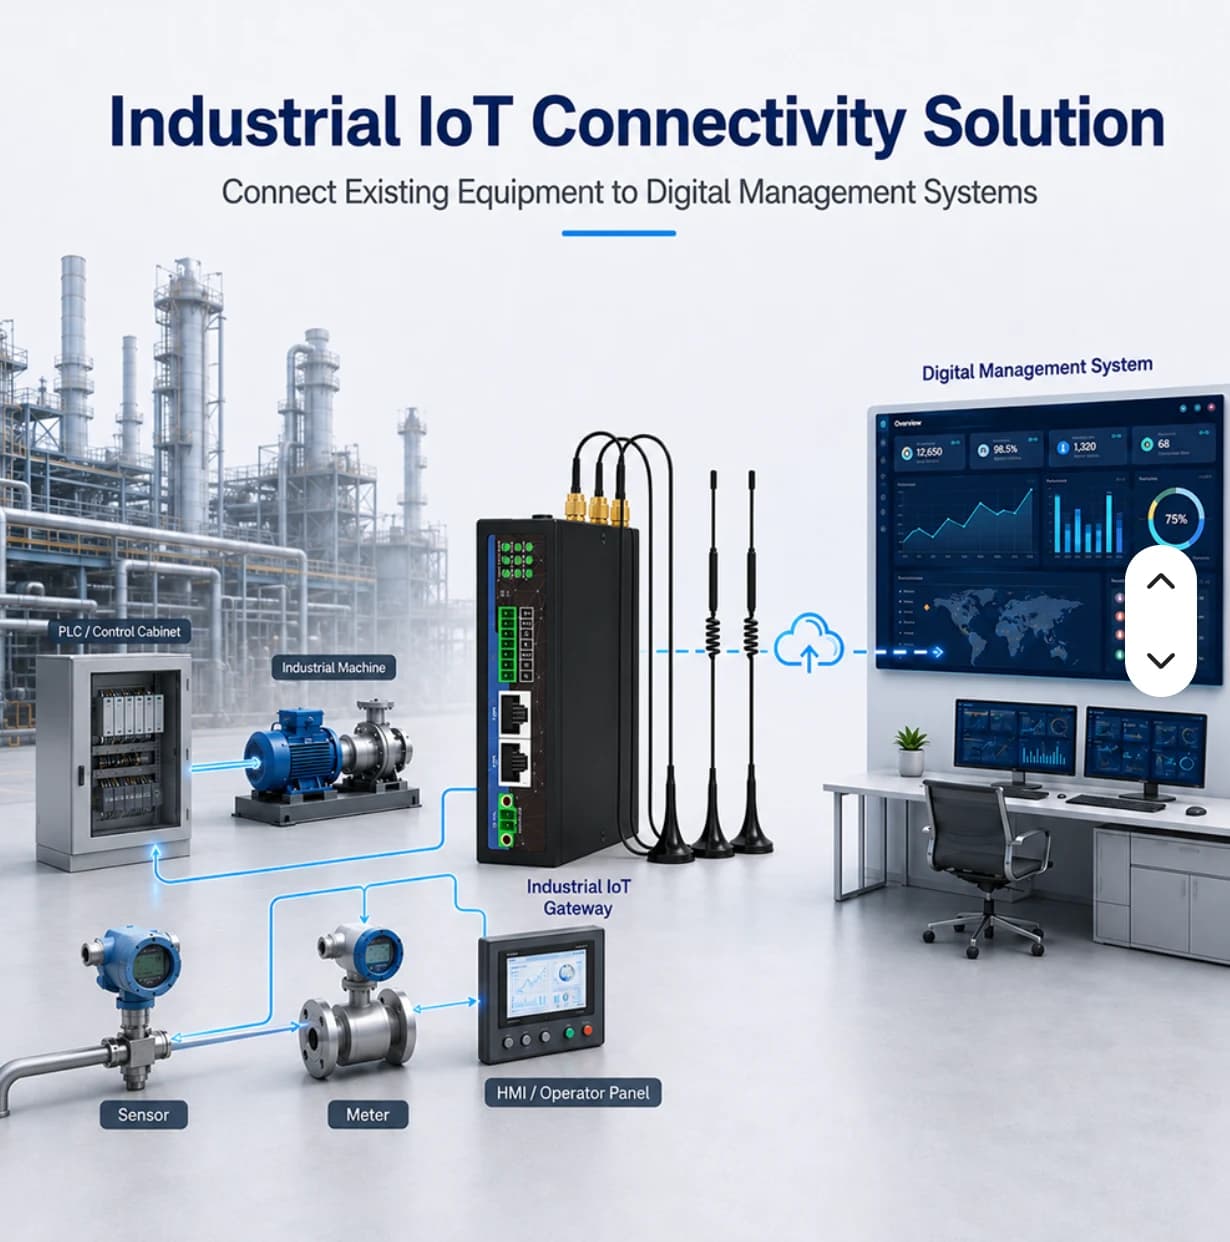
อ่านผ่าน Gateway แสดงบนแดชบอร์ด และดูกราฟย้อนหลังได้
ตัวชี้วัดชุดนี้กำลังพัฒนาและจะทยอยเปิดใช้ ดูหน้าตาตัวอย่างได้ใน Demo
จากอุปกรณ์หน้างาน ถึงแดชบอร์ดและการแจ้งเตือน
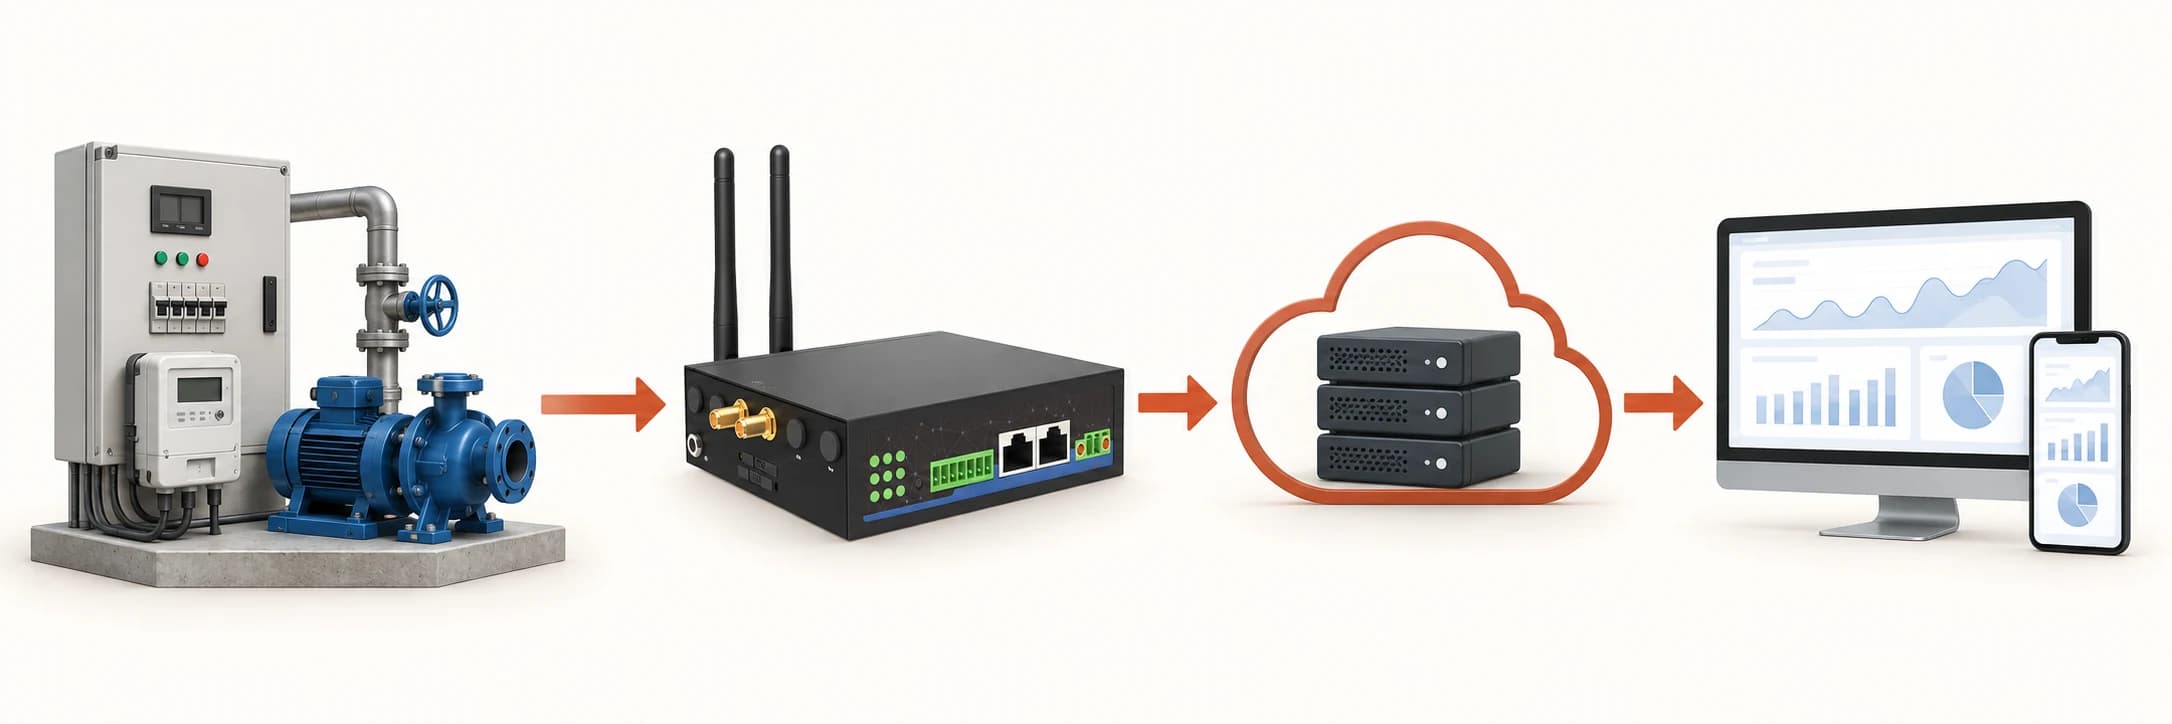
เลื่อนภาพเพื่อดูลำดับการเชื่อมต่อ →
PLC ของเครื่อง หรือ Sensor ที่ติดเพิ่ม
Modbus RTU / TCP หรือ Digital input
อ่านค่า และเก็บสำรองเมื่อสัญญาณหลุด
Dual SIM หรือ LAN ของไซต์ เข้ารหัส TLS
เก็บข้อมูลตามเวลา แยกตามองค์กร
ดูบนเว็บ แจ้งเตือนทาง LINE และอีเมล
ใช้งานได้ตั้งแต่ติดตั้ง Gateway เสร็จ
ค่าล่าสุดและกราฟของทุกจุดวัด เปิดได้ทั้งคอมพิวเตอร์และมือถือ
ข้อมูลละเอียด 30 วันทุก Package ประวัติที่ยาวกว่านั้นเก็บเป็นข้อมูลสรุปตาม Package
ตั้งค่าสูงสุด / ต่ำสุดต่อจุดวัด เมื่อค่าออกนอกเกณฑ์ ระบบแจ้งเตือนทาง LINE และอีเมล
แจ้งเมื่อ Gateway หรืออุปกรณ์หยุดส่งข้อมูล ไม่ต้องรอให้มีคนไปพบ
ความสามารถด้าน AI อยู่ในแผนพัฒนา ยังไม่เปิดให้ใช้งานในวันนี้
ตัวอย่าง: เห็นแนวโน้มการสั่นหรืออุณหภูมิที่เริ่มต่างจากปกติของเครื่องนั้น
การใช้งานในโรงงาน
ตัวอย่างแนวทางออกแบบระบบ พร้อมอุปกรณ์ ข้อมูล ผู้รับผิดชอบ และเงื่อนไขก่อนเริ่มโครงการ ไม่ใช่ผลลัพธ์จากลูกค้าจริง
DIGITAL TWIN · ข้อมูลจำลอง
digital twin จำลองคือแบบจำลองที่รันในเบราว์เซอร์ ไม่ได้สะท้อน PLC หรือไซต์ลูกค้า และไม่ควบคุมอุปกรณ์จริง
สด (จำลอง) · 08:00:00
ผัง 3D จำลอง ไม่ใช่พิกัดจริง · ป้ายบนฉากแสดงค่าจาก digital twin จำลอง · เลือกอุปกรณ์บนฉากหรือจากโครงสร้าง twin
WHAT-IF · จำลอง
M-01 ทำงาน
M-01 หยุด
คำนวณจากแบบจำลองในเบราว์เซอร์ เพื่อเทียบผลของการเลือก ไม่ใช่การพยากรณ์ของไซต์จริง
เลือกอุปกรณ์บนฉาก แล้วกดตรวจสอบหรือควบคุม
PLC / Meter → Modbus TCP / RS485 → Gateway → MQTT TLS :8883 → Monitor
CCTV ใช้เครือข่าย IP ผ่าน PoE / NVR แยกจาก LoRaWAN; ภาพในฉากเป็นภาพประกอบ ไม่มีวิดีโอสด
เชื่อมค่าพลังงานและสถานะเครื่องกับตำแหน่งหน้างาน เพื่อให้ช่างตรวจอุปกรณ์ที่เกี่ยวข้อง
เชื่อมสัญญาณจาก PLC หรือเซ็นเซอร์ เพื่อให้ฝ่ายผลิตและซ่อมบำรุงเห็นข้อมูลชุดเดียวกัน ก่อนนำไปพัฒนาการวิเคราะห์ประสิทธิภาพ
ตัวอย่างสมมติใช้สถานีป้อน บรรจุ และแพ็ก ทีมเริ่มจากอ่าน Run / Fault และตัวนับที่ PLC เปิดให้เข้าถึง ไม่แก้ระบบควบคุมเดิมโดยอัตโนมัติ และไม่ใช้สถานะ Offline แทนเหตุเครื่องหยุด
หัวหน้ากะไม่เห็นภาพเดียวกันเมื่อดูแลหลายจุด
แนวทางแก้ไข · กำหนดสถานะที่ PLC เปิดให้อ่าน แล้วแสดงค่าตามเครื่องจักรพร้อมเวลาอัปเดต
ทีมเริ่มตรวจปัญหาโดยไม่มีเวลาและสัญญาณต้นทางประกอบ
แนวทางแก้ไข · เก็บประวัติสถานะและค่าที่เกี่ยวข้อง ใช้ช่วยหาเวลาตรวจสอบ แล้วให้คนยืนยันสาเหตุจริง
คำนวณตัวเลขได้แต่ความหมายอาจไม่ตรงการผลิตจริง
แนวทางแก้ไข · แยกโครงการอ่านข้อมูลออกจากงานวิเคราะห์ กำหนดกะ จำนวนผลิต ชิ้นดี และ ideal cycle time ก่อนตกลงสูตร OEE
ผลิต + ผู้ดูแล PLC
ตกลงว่า Run, Stop และ Fault หมายถึงอะไร รวมถึงช่วงเปลี่ยนสินค้าและหยุดตามแผน
วิศวกร Automation
ระบุ address ชนิดข้อมูล หน่วย และวิธีอ่านที่ไม่กระทบงานควบคุม
ผู้ติดตั้ง + Operator
เทียบสถานะบนหน้าจอกับการทำงานของเครื่องในช่วงทดสอบที่ตกลง
หัวหน้ากะ
ดูสถานะและความสดของข้อมูล ใช้ประวัติช่วยเลือกช่วงที่ต้องตรวจสอบ
ซ่อมบำรุง
ตรวจเครื่องและบันทึกสาเหตุในกระบวนการของโรงงาน ไม่สรุปจากสัญญาณเดียว
วิศวกรรมการผลิต
ยืนยันข้อมูลผลิต กะ และสูตรก่อนพัฒนารายงาน downtime หรือ OEE เพิ่มเติม
เห็นค่าตามสถานีและมีเวลาอ้างอิงเมื่อประสานงาน
ใช้สัญญาณย้อนหลังประกอบการตรวจสาเหตุ แทนการเริ่มจากความทรงจำอย่างเดียว
มี point list และนิยามสัญญาณร่วมกันสำหรับดูแลและขยายระบบ
เข้าใจว่าข้อมูลใดมีจริง และข้อมูลใดยังขาดก่อนลงทุนวิเคราะห์ประสิทธิภาพ
รายละเอียดและแนวทางเลือก
สัญญาณ Run, Fault หรือ Cycle complete ต้องตีความร่วมกับผู้ดูแลเครื่องจักร การไม่มีชิ้นงาน การหยุดตามแผน และการสื่อสารขาดอาจให้รูปแบบข้อมูลต่างกัน อย่ารวมทุกกรณีเป็น Downtime โดยไม่มีนิยามที่ตกลงไว้
OEE ต้องใช้นิยามเวลาผลิตที่วางแผน เวลาเดินเครื่อง อัตราผลิตอ้างอิง และจำนวนชิ้นดี ข้อมูลสถานะอย่างเดียวไม่เพียงพอ ความสามารถวิเคราะห์ OEE และ downtime อยู่ในขอบเขตที่ต้องตรวจสถานะการพัฒนาและกำหนดสูตรร่วมกัน
ต่อยอด Machine Monitoring ด้วย SCADA, Factory Control และ OEE พร้อม RFID / Barcode เพื่อผูกข้อมูลกับงาน Lot และสินค้า โดยแยกงานอ่านค่าออกจากคำสั่งควบคุมและกำหนดข้อมูลการผลิตก่อนคำนวณ
อ่านขอบเขตระบบก่อนเปิดใช้งาน หรือนำตัวอย่างไปวางแผนโครงการของคุณ
ข้อมูลจำลอง · ไม่มีการสั่ง PLC จริง
ทดลองตรวจสถานะเครื่องจักร พลังงาน ค่าจำลองและ Alarm พร้อมฉาก 3D และประวัติเหตุการณ์ของพื้นที่ทดลอง
สาธิตด้วยข้อมูลจำลอง
ดูตัวอย่าง Energy, Machine Monitoring และ OEE พร้อมโรงงาน 3D เพื่อเข้าใจข้อมูลและขั้นตอนก่อนเลือกอุปกรณ์หรือวางระบบ
ขึ้นกับว่ามีข้อมูลที่ต้องการเปิดให้อ่านอยู่แล้วหรือไม่ ให้ผู้ดูแล PLC ตรวจ address และสิทธิ์ก่อน งานแก้โปรแกรมต้องระบุแยกในขอบเขต
ไม่ได้ ระบบติดตามข้อมูลไม่ใช่ระบบควบคุมความปลอดภัย และขอบเขตระยะแรกไม่มีการเขียนคำสั่งไปอุปกรณ์
Demo ใช้ข้อมูลจำลองของโรงงานตัวอย่าง ส่วนทีมเราช่วยประเมินอุปกรณ์และหน้างานจริงของคุณ