แผนปัจจุบัน
M-01 ทำงาน
- พลังงานใน 30 นาที
- 31.1 kWh
- กำลังไฟฟ้าสูงสุด
- 64.7 kW
SERVICES / INDUSTRIAL IoT
สำรวจ ออกแบบ ติดตั้ง และตรวจรับ LoRa, RFID, Barcode Scanner, SCADA, Factory Control, Factory Monitoring และ OEE พร้อมเชื่อมระบบเดิมและอบรมผู้ใช้งาน ขอบเขตและกำหนดส่งตกลงเป็นโครงการ
LoRa / LoRaWAN เชื่อม Sensor ไร้สาย · RFID และ Barcode เก็บเหตุการณ์ · SCADA และ Factory Control ดูแลกระบวนการ · Factory Monitoring และ OEE ช่วยวิเคราะห์การผลิต
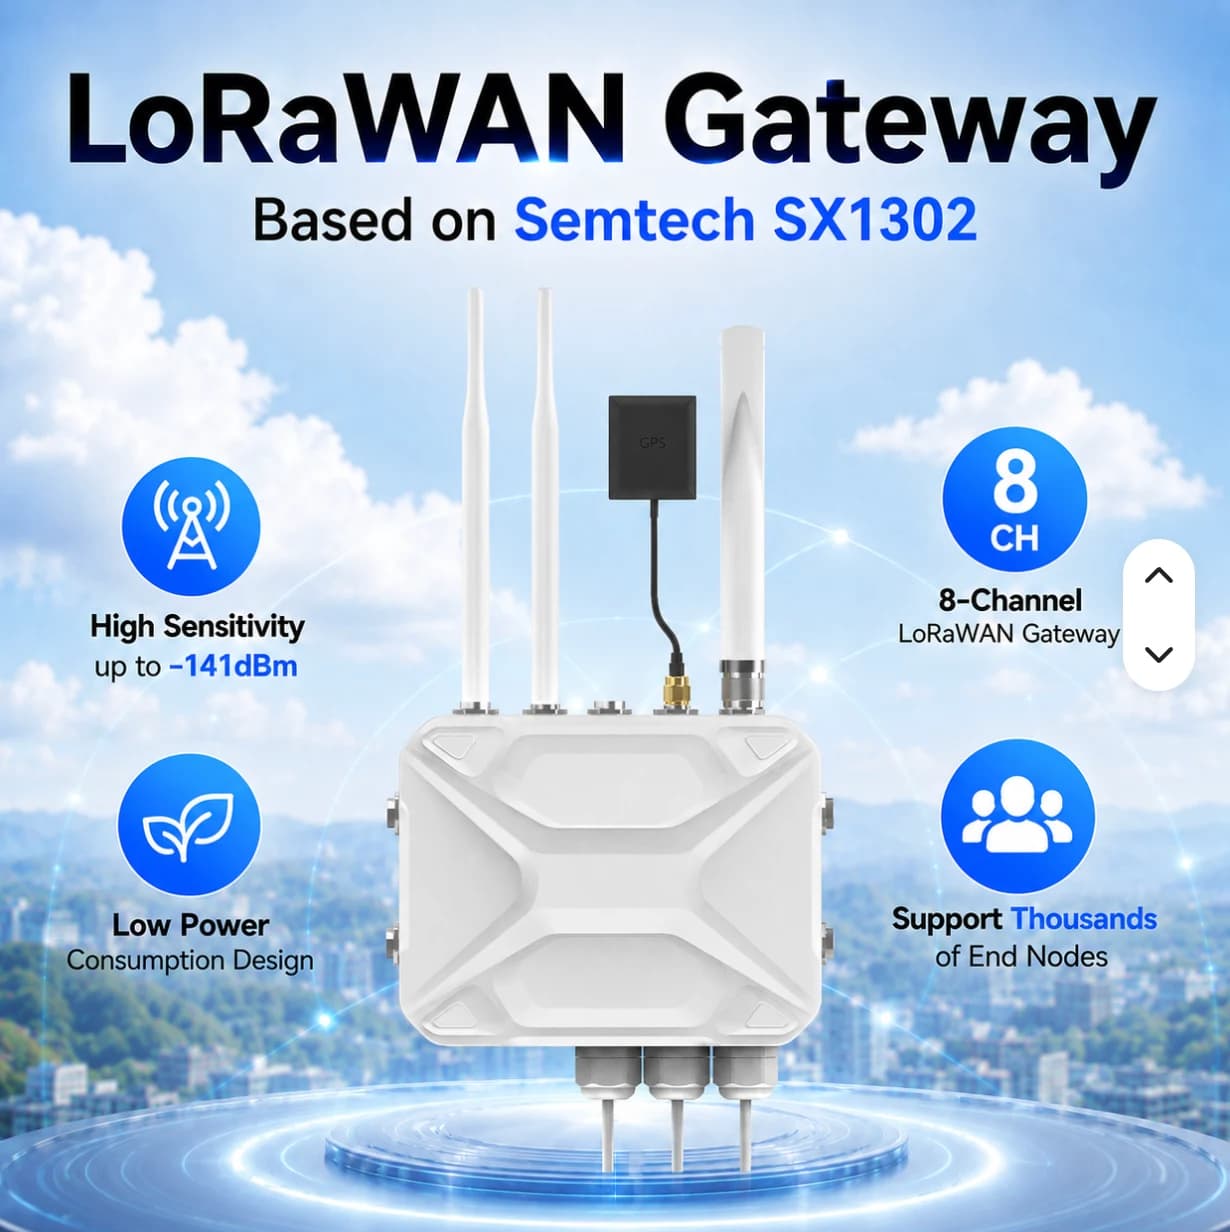
Gateway รวมข้อมูลจากเซ็นเซอร์ LoRaWAN สำหรับพื้นที่กว้าง ตัวเครื่องติดตั้งกับเสา เหมาะกับเกษตร อาคาร และระบบสาธารณูปโภค
ดูรายละเอียด
ระบุและติดตามทรัพย์สิน พาเลต และงานระหว่างผลิต ด้วย Reader และ Tag ที่เลือกตามจุดอ่านจริง
ดูรายละเอียด
เก็บรหัสสินค้า Lot และ Serial ณ จุดรับเข้า ผลิต และส่งออก ผ่านขั้นตอนสแกนที่เชื่อมกับข้อมูลของคุณ
ดูรายละเอียด
รวมค่ากระบวนการ สถานะเครื่องจักร Alarm และ Trend บนหน้าจอผู้ปฏิบัติงานที่ออกแบบตามโรงงาน
ดูรายละเอียด
ออกแบบ PLC, HMI และขั้นตอนควบคุมระดับ Supervisory สำหรับลำดับเครื่องจักร Setpoint และการผลิต
ดูรายละเอียด
ดูสถานะเครื่องจักร สัญญาณการผลิต พลังงาน และสภาพแวดล้อม แยกตามไลน์ พื้นที่และกะ
ดูรายละเอียด
วางระบบวัด Availability, Performance และ Quality เพื่อเห็นเวลาหยุด ความสูญเสียด้านความเร็ว และของเสีย
ดูรายละเอียดเลือกซื้ออุปกรณ์หรือวางโครงการระบบครบวงจรได้ โดยยืนยันรุ่นอุปกรณ์ License และขอบเขตงานเชื่อมก่อนเสนอราคา
การใช้งานในโรงงาน
ตัวอย่างแนวทางออกแบบระบบ พร้อมอุปกรณ์ ข้อมูล ผู้รับผิดชอบ และเงื่อนไขก่อนเริ่มโครงการ ไม่ใช่ผลลัพธ์จากลูกค้าจริง
DIGITAL TWIN · ข้อมูลจำลอง
digital twin จำลองคือแบบจำลองที่รันในเบราว์เซอร์ ไม่ได้สะท้อน PLC หรือไซต์ลูกค้า และไม่ควบคุมอุปกรณ์จริง
สด (จำลอง) · 08:00:00
ผัง 3D จำลอง ไม่ใช่พิกัดจริง · ป้ายบนฉากแสดงค่าจาก digital twin จำลอง · เลือกอุปกรณ์บนฉากหรือจากโครงสร้าง twin
WHAT-IF · จำลอง
M-01 ทำงาน
M-01 หยุด
คำนวณจากแบบจำลองในเบราว์เซอร์ เพื่อเทียบผลของการเลือก ไม่ใช่การพยากรณ์ของไซต์จริง
เลือกอุปกรณ์บนฉาก แล้วกดตรวจสอบหรือควบคุม
PLC / Meter → Modbus TCP / RS485 → Gateway → MQTT TLS :8883 → Monitor
CCTV ใช้เครือข่าย IP ผ่าน PoE / NVR แยกจาก LoRaWAN; ภาพในฉากเป็นภาพประกอบ ไม่มีวิดีโอสด
เชื่อมค่าพลังงานและสถานะเครื่องกับตำแหน่งหน้างาน เพื่อให้ช่างตรวจอุปกรณ์ที่เกี่ยวข้อง
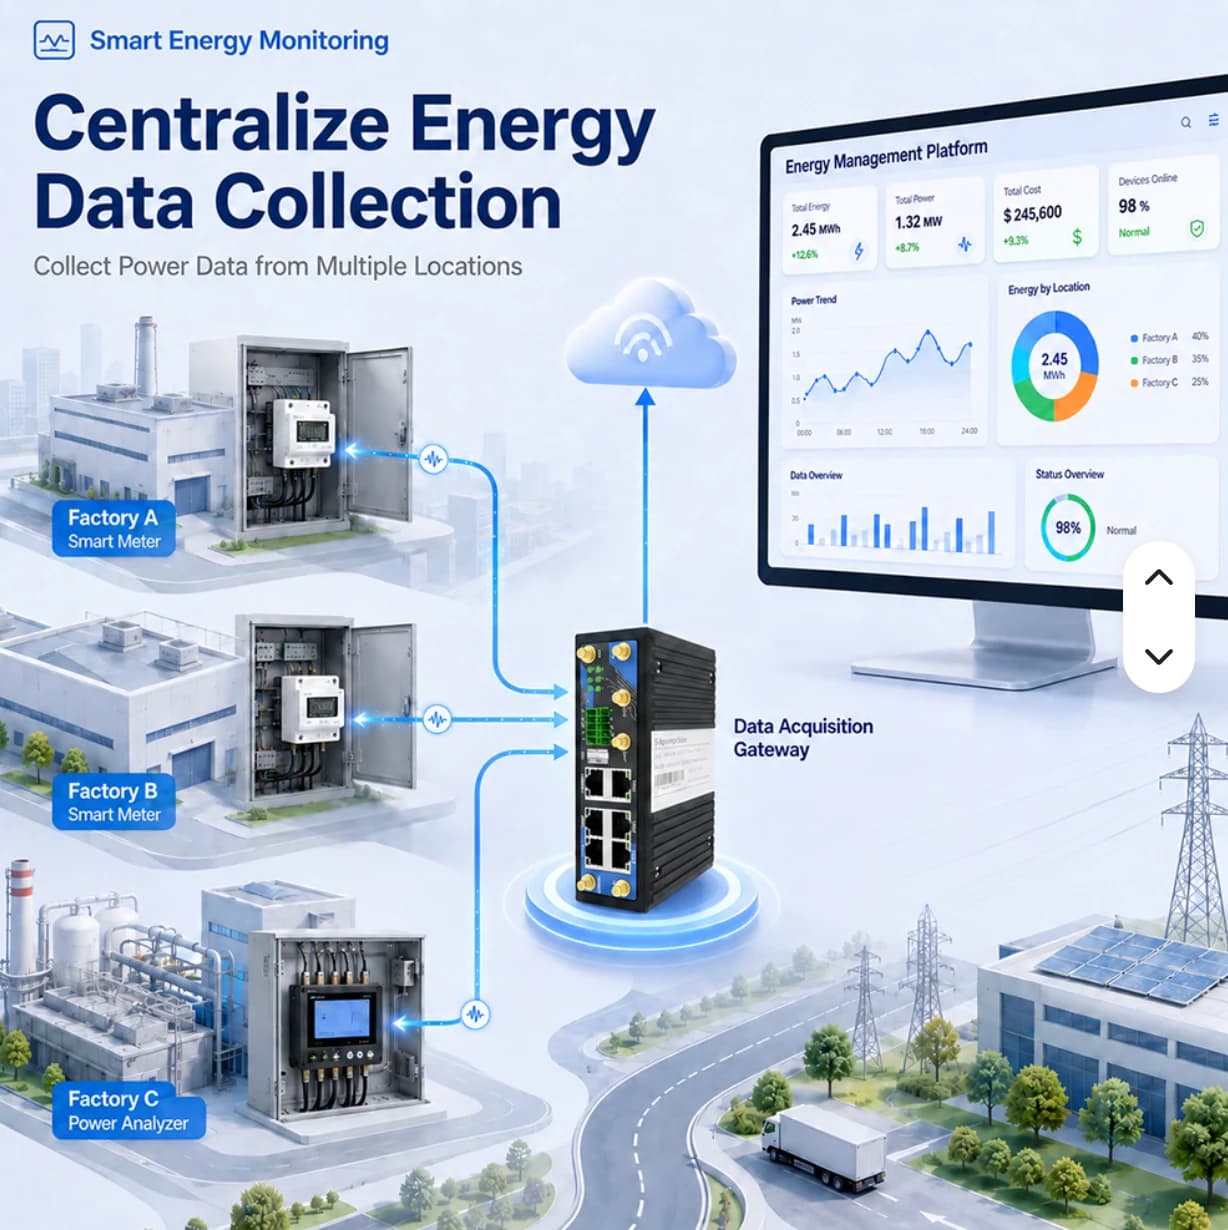
จากค่าไฟรวมปลายเดือน สู่ข้อมูลมิเตอร์รายพื้นที่ที่ทีมวิศวกรรมใช้ตรวจโหลดและวางแผนปรับปรุงได้
สมมติโรงงานต้องการติดตามมิเตอร์ 3 จุด เริ่มจากดูค่าและประวัติของแต่ละจุดก่อน งานคำนวณต้นทุนหรือพลังงานต่อชิ้นต้องมีข้อมูลและสูตรที่ตกลงเพิ่ม ไม่ถือว่ารวมอัตโนมัติ
ทีมต้องไล่หาสาเหตุจากหลายตู้ และอาจเลือกแก้จุดที่ไม่ใช่ต้นเหตุ
แนวทางแก้ไข · กำหนดมิเตอร์หลักและมิเตอร์ย่อยตามวงจร เก็บค่าเป็นรายจุด แล้วเทียบช่วงเวลาที่มีเงื่อนไขการผลิตใกล้กัน
เทียบข้อมูลยาก และไม่รู้ว่าค่าที่ต่างกันเกิดจากช่วงเวลาหรือโหลดจริง
แนวทางแก้ไข · อ่านค่าจากมิเตอร์ที่รองรับผ่าน Gateway กำหนดชื่อ หน่วย และเวลาให้เป็นมาตรฐาน พร้อมตรวจค่ากับหน้าจอมิเตอร์
ทีมไม่มีข้อมูลช่วงเกิดเหตุเพื่อใช้ตัดสินใจว่าจะตรวจอุปกรณ์ใดก่อน
แนวทางแก้ไข · กำหนดเกณฑ์จากรูปแบบใช้งานของไซต์ ส่งการแจ้งเตือนตามขอบเขตที่เปิดใช้ และให้ผู้รับผิดชอบตรวจสอบหน้างาน
วิศวกรไฟฟ้า
เลือกจุดที่ต้องเทียบ ระบุว่ามิเตอร์ใดเป็นเมนหรือย่อย เพื่อไม่รวมพลังงานซ้ำ
ผู้ดูแลอุปกรณ์
ตรวจ register หน่วย CT ratio และรอบอ่านตามรุ่นมิเตอร์และการใช้งาน
ผู้ติดตั้ง + ทีมโรงงาน
เทียบค่าบน Dashboard กับมิเตอร์ในช่วงเวลาเดียวกัน และบันทึกข้อคลาดเคลื่อน
วิศวกรพลังงาน
ดูค่าปัจจุบันและประวัติร่วมกับตารางเดินเครื่อง ไม่สรุปประสิทธิภาพจากยอดรวมอย่างเดียว
ซ่อมบำรุง
เมื่อได้รับแจ้ง ให้ตรวจอุปกรณ์และเงื่อนไขการผลิตก่อนตัดสินใจปรับการใช้งาน
หัวหน้าฝ่ายผลิต
เปรียบเทียบช่วงที่มีบริบทใกล้กัน บันทึกสิ่งที่เปลี่ยนและข้อมูลที่ยังขาด
ช่วยชี้ช่วงเวลาและพื้นที่ที่ควรสำรวจโหลดเพิ่มเติม
มีค่าและเวลาอ้างอิงสำหรับตรวจอุปกรณ์ที่ถูกแจ้งเตือน
ใช้ข้อมูลประกอบการทบทวนการเปิดเครื่องและการเปลี่ยนกะ
มีข้อมูลวัดจริงประกอบข้อเสนอปรับปรุง โดยยืนยันสูตรต้นทุนแยกต่างหาก
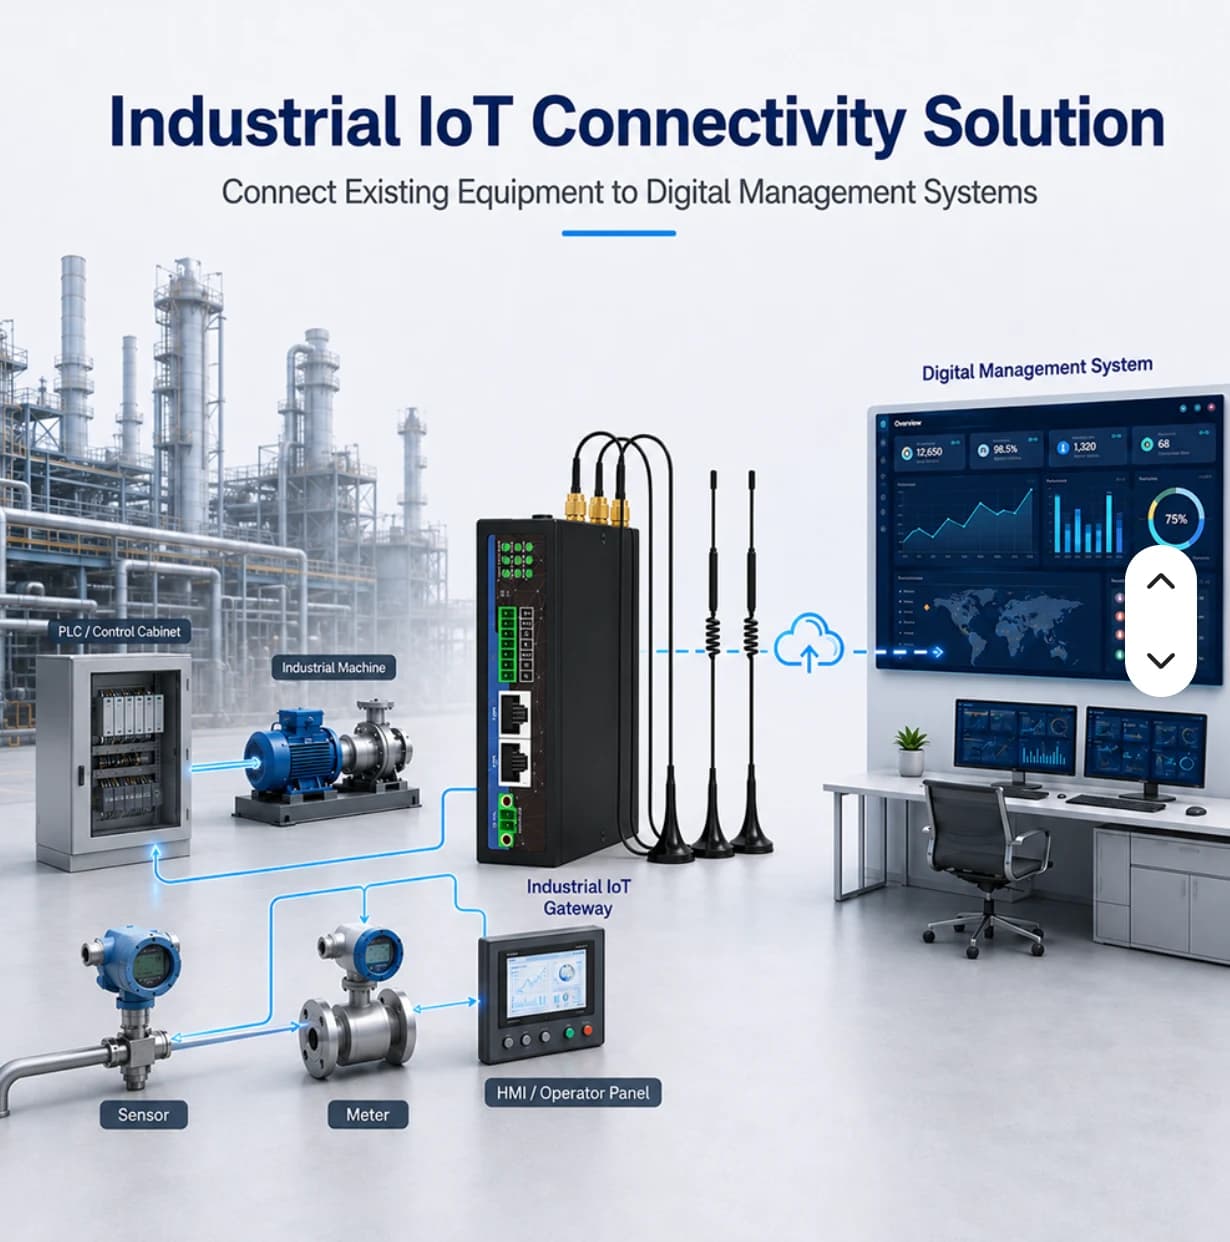
เชื่อมสัญญาณจาก PLC หรือเซ็นเซอร์ เพื่อให้ฝ่ายผลิตและซ่อมบำรุงเห็นข้อมูลชุดเดียวกัน ก่อนนำไปพัฒนาการวิเคราะห์ประสิทธิภาพ
ตัวอย่างสมมติใช้สถานีป้อน บรรจุ และแพ็ก ทีมเริ่มจากอ่าน Run / Fault และตัวนับที่ PLC เปิดให้เข้าถึง ไม่แก้ระบบควบคุมเดิมโดยอัตโนมัติ และไม่ใช้สถานะ Offline แทนเหตุเครื่องหยุด
หัวหน้ากะไม่เห็นภาพเดียวกันเมื่อดูแลหลายจุด
แนวทางแก้ไข · กำหนดสถานะที่ PLC เปิดให้อ่าน แล้วแสดงค่าตามเครื่องจักรพร้อมเวลาอัปเดต
ทีมเริ่มตรวจปัญหาโดยไม่มีเวลาและสัญญาณต้นทางประกอบ
แนวทางแก้ไข · เก็บประวัติสถานะและค่าที่เกี่ยวข้อง ใช้ช่วยหาเวลาตรวจสอบ แล้วให้คนยืนยันสาเหตุจริง
คำนวณตัวเลขได้แต่ความหมายอาจไม่ตรงการผลิตจริง
แนวทางแก้ไข · แยกโครงการอ่านข้อมูลออกจากงานวิเคราะห์ กำหนดกะ จำนวนผลิต ชิ้นดี และ ideal cycle time ก่อนตกลงสูตร OEE
ผลิต + ผู้ดูแล PLC
ตกลงว่า Run, Stop และ Fault หมายถึงอะไร รวมถึงช่วงเปลี่ยนสินค้าและหยุดตามแผน
วิศวกร Automation
ระบุ address ชนิดข้อมูล หน่วย และวิธีอ่านที่ไม่กระทบงานควบคุม
ผู้ติดตั้ง + Operator
เทียบสถานะบนหน้าจอกับการทำงานของเครื่องในช่วงทดสอบที่ตกลง
หัวหน้ากะ
ดูสถานะและความสดของข้อมูล ใช้ประวัติช่วยเลือกช่วงที่ต้องตรวจสอบ
ซ่อมบำรุง
ตรวจเครื่องและบันทึกสาเหตุในกระบวนการของโรงงาน ไม่สรุปจากสัญญาณเดียว
วิศวกรรมการผลิต
ยืนยันข้อมูลผลิต กะ และสูตรก่อนพัฒนารายงาน downtime หรือ OEE เพิ่มเติม
เห็นค่าตามสถานีและมีเวลาอ้างอิงเมื่อประสานงาน
ใช้สัญญาณย้อนหลังประกอบการตรวจสาเหตุ แทนการเริ่มจากความทรงจำอย่างเดียว
มี point list และนิยามสัญญาณร่วมกันสำหรับดูแลและขยายระบบ
เข้าใจว่าข้อมูลใดมีจริง และข้อมูลใดยังขาดก่อนลงทุนวิเคราะห์ประสิทธิภาพ
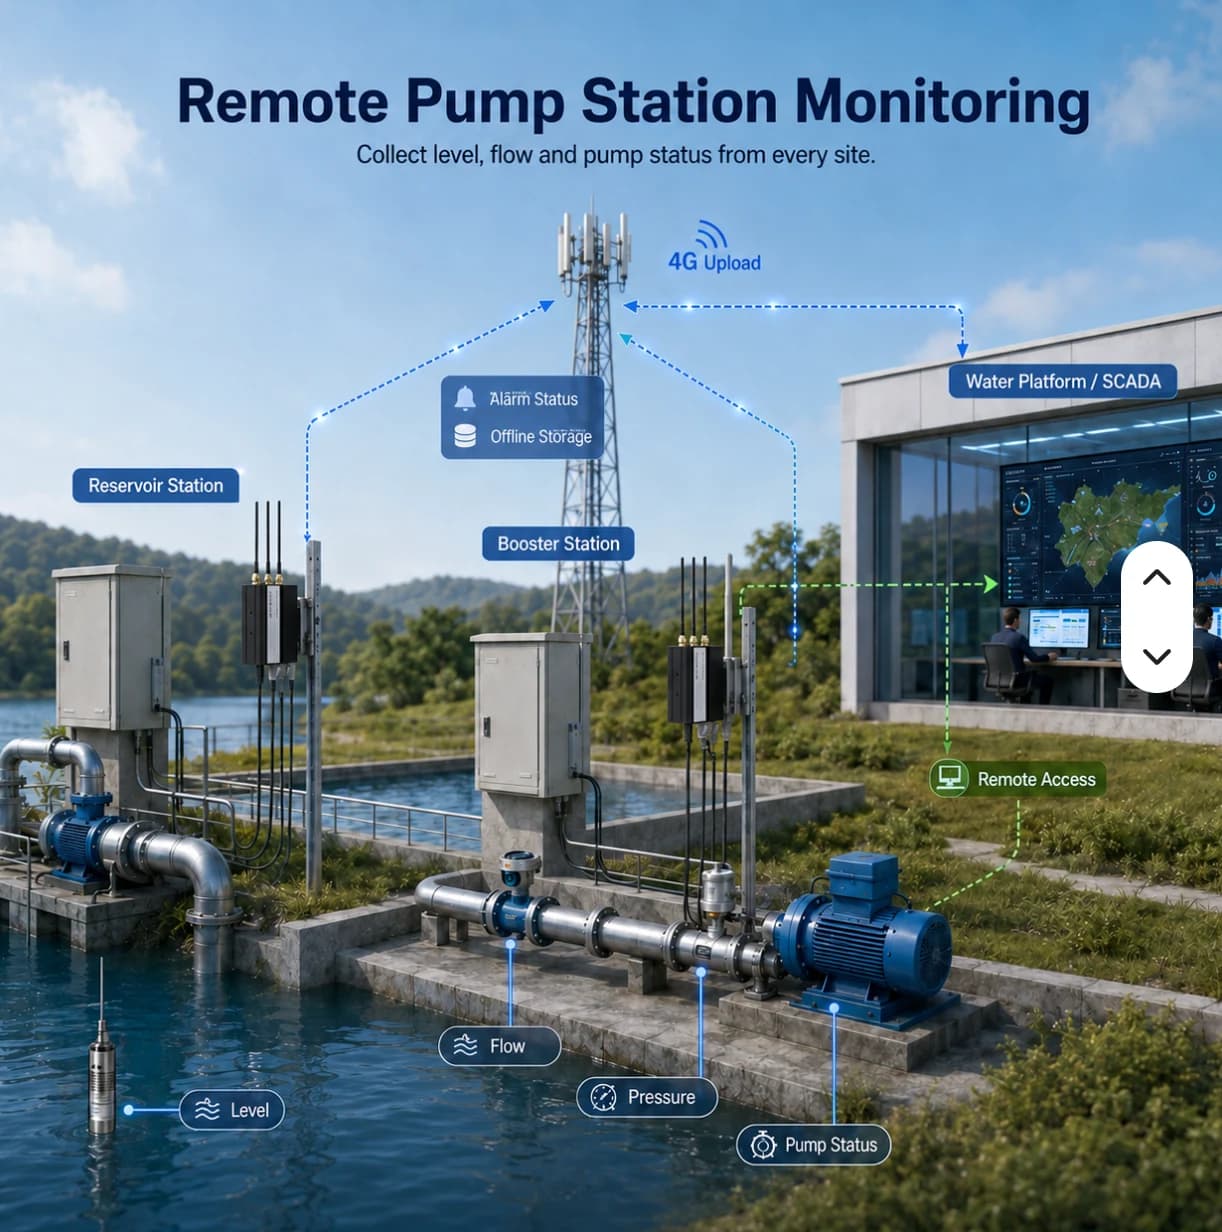
ให้ทีมเห็นค่าล่าสุด เวลาอัปเดต และสถานะการเชื่อมต่อ ก่อนเลือกจุดที่ต้องเข้าตรวจหน้างาน
ตัวอย่างสมมติมีถังพักและสถานีปั๊มที่อยู่คนละจุด อุปกรณ์แบบสายอาจอ่านผ่าน Industrial Gateway ส่วนเซ็นเซอร์ LoRaWAN ต้องมี Gateway, Network Server และตัวแปล payload ที่รองรับ ก่อนส่งข้อมูลเข้าระบบที่ตกลง
ใช้เวลาของผู้ดูแล และยังอาจพลาดเหตุการณ์ระหว่างรอบตรวจ
แนวทางแก้ไข · เลือกเซ็นเซอร์และช่องทางสื่อสารตามหน้างาน ส่งค่ามารวมตามสถานี พร้อมคงแผนตรวจอุปกรณ์จริง
ผู้ใช้เข้าใจผิดว่าค่าเก่าคือสถานะปัจจุบัน
แนวทางแก้ไข · แสดงเวลาอัปเดตและตรวจการขาดการเชื่อมต่อ แยกการแจ้งค่าผิดเกณฑ์ออกจากการไม่มีข้อมูล
มีข้อมูลแต่ไม่มีขั้นตอนตรวจสอบและประสานงาน
แนวทางแก้ไข · กำหนดเจ้าของสถานี ผู้รับแจ้ง และวิธีตรวจสอบก่อนเริ่มใช้งาน แล้วทดสอบร่วมกับทีมจริง
สาธารณูปโภค + IT
ระบุสถานี ไฟเลี้ยง ระยะเข้าถึง ตำแหน่งเสา และข้อจำกัดสัญญาณ
ผู้ติดตั้ง
ตรวจพอร์ตหรือย่านความถี่ และแปลข้อมูลให้ตรงหน่วยก่อนเชื่อม Dashboard
ทีมหน้างาน
ทดสอบค่าจริง การขาดการเชื่อมต่อ และการกลับมาออนไลน์ตามแผนที่ปลอดภัยของไซต์
ผู้ดูแลสถานี
อ่านค่าคู่กับเวลาอัปเดต ไม่ใช้ตัวเลขค้างเป็นข้อมูลสำหรับตัดสินใจทันที
ผู้รับผิดชอบเหตุการณ์
ตรวจชนิดเหตุและประสานคนหน้างาน การสั่งปั๊มยังใช้ขั้นตอนควบคุมที่ได้รับอนุญาต
หัวหน้าสาธารณูปโภค
ใช้ประวัติประกอบแผนตรวจและบำรุงรักษา พร้อมบันทึกปัญหาเครือข่ายหรืออุปกรณ์
เห็นสถานีที่มีข้อมูลขาดหรือค่าที่ต้องตรวจสอบก่อนจัดลำดับงาน
มีค่าและเวลาอ้างอิงประกอบการเตรียมเข้าหน้างาน
แยกปัญหาการรับข้อมูลออกจากปัญหา uplink และสิทธิ์เครือข่าย
ใช้ชื่อสถานีและผู้รับผิดชอบร่วมกันในการสื่อสาร ไม่พึ่งคำบอกเล่าอย่างเดียว
รายละเอียดและแนวทางเลือก
เริ่มจากอุปกรณ์เดิม ค่าที่ต้องการติดตาม และข้อจำกัดของหน้างาน จัดทำรายการจุดวัดและเส้นทางเชื่อมต่อเพื่อใช้เลือกรุ่น Gateway ประเมินงานเดินสาย และกำหนดขอบเขต Software ข้อมูลที่ยังขาดต้องระบุเป็นเงื่อนไขก่อนเสนอการติดตั้ง
งานติดตั้งต้องทดสอบตั้งแต่ค่าต้นทางถึง Dashboard ไม่ใช่เพียงตรวจว่า Gateway ออนไลน์ ประสานเวลาเข้าหน้างานกับผู้ดูแลอุปกรณ์ และกำหนดว่าฝ่ายใดรับผิดชอบไฟเลี้ยง สายสัญญาณ และการอนุญาตเครือข่าย ก่อนส่งมอบให้ทีมทดลองงานที่ต้องใช้จริง
การเพิ่มไซต์หรือเชื่อมระบบอื่นควรเริ่มจากข้อมูลที่ผ่านการตรวจรับแล้ว ประเมิน Package และความสามารถของ API ที่เปิดใช้จริง งานควบคุมเครื่องจักร การปรับ PLC และฟีเจอร์ที่ยังพัฒนาอยู่ต้องกำหนดขอบเขตใหม่ ไม่รวมโดยอัตโนมัติในงานติดตั้ง Gateway
LoRa / LoRaWAN สำหรับ Sensor ไร้สาย, RFID และ Barcode สำหรับรหัสและเหตุการณ์, SCADA สำหรับภาพรวมกระบวนการ, Factory Control สำหรับงานควบคุม, Factory Monitoring สำหรับค่าหน้างาน และ OEE สำหรับประสิทธิภาพการผลิต
อ่านขอบเขตระบบก่อนเปิดใช้งาน หรือนำตัวอย่างไปวางแผนโครงการของคุณ
ข้อมูลสาธารณะจริง · อ่านอย่างเดียว
ติดตามสถานีฝน ระดับน้ำ และน้ำบนถนนบนแผนที่จริง พร้อมเวลาอัปเดตและแหล่งข้อมูล
พื้นที่ทดลอง · เหตุการณ์กรอกด้วยมือ
ทดลองลงทะเบียนทรัพย์สินและ EPC บันทึกจุดอ่านด้วยมือ ดูประวัติและส่งออก CSV ในพื้นที่ทดลองของเบราว์เซอร์
ข้อมูลจำลอง · ไม่มีการสั่ง PLC จริง
ทดลองตรวจสถานะเครื่องจักร พลังงาน ค่าจำลองและ Alarm พร้อมฉาก 3D และประวัติเหตุการณ์ของพื้นที่ทดลอง
แพลตฟอร์มองค์กร · ต้องเข้าสู่ระบบ
เข้าสู่แพลตฟอร์มขององค์กรเพื่อจัดไซต์ อุปกรณ์ จุดวัดและแพ็กเกจ โดยตรวจสิทธิ์และความพร้อมของแต่ละฟังก์ชันก่อนใช้งาน
ต้องประเมินจากจำนวนอุปกรณ์ ความพร้อมเอกสาร งานเดินสาย การอนุญาตเข้าหน้างาน และการทดสอบ จึงกำหนดกำหนดการหลังสำรวจขอบเขต
งานไฟฟ้า เดินสาย ติดตั้งอุปกรณ์เสริม ปรับโปรแกรม PLC พัฒนา integration และงานควบคุม ต้องระบุผู้รับผิดชอบและราคาให้ชัดในข้อเสนอ
ให้ตกลงรายการส่งมอบ เช่น point list รายการตั้งค่า ผลเทียบค่าต้นทาง คู่มือใช้งาน และขั้นตอนแจ้งปัญหา ตามขอบเขตของโครงการ
จากอุปกรณ์หน้างาน ถึงแดชบอร์ดและระบบอื่นขององค์กร ในเส้นทางเดียว
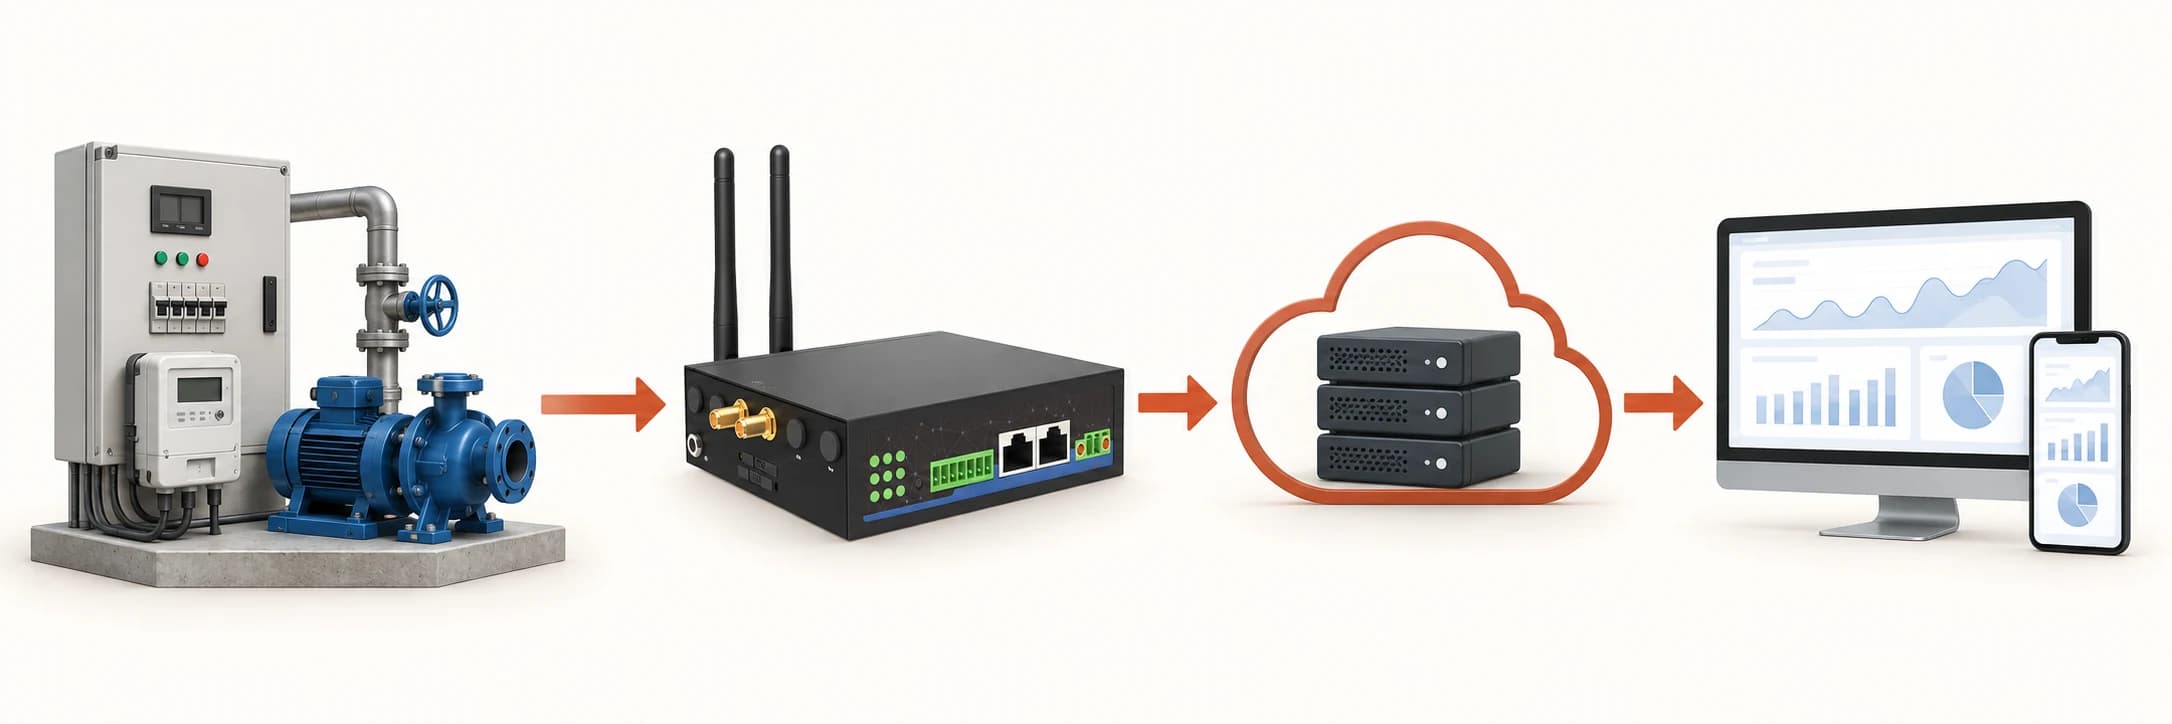
เลื่อนภาพเพื่อดูลำดับการเชื่อมต่อ →
อ่านค่าหรือเก็บเหตุการณ์ผ่าน Modbus, DI, LoRaWAN หรือ Interface ของ Reader และ Scanner
อ่านค่าจากอุปกรณ์ และเก็บข้อมูลสำรองไว้ในเครื่องเมื่อสัญญาณหลุด
ส่งข้อมูลผ่านเครือข่ายมือถือหรืออินเทอร์เน็ต เข้ารหัสด้วย TLS
จัดเก็บข้อมูลตามเวลา แยกขาดตามองค์กร
Dashboard และแจ้งเตือนเป็นแกนหลัก งานเชื่อม SCADA, OEE และ Control ออกแบบตามโครงการ AI กำลังพัฒนาและยังไม่เปิดใช้งาน
ส่งต่อข้อมูลให้ระบบอื่นขององค์กรผ่าน API